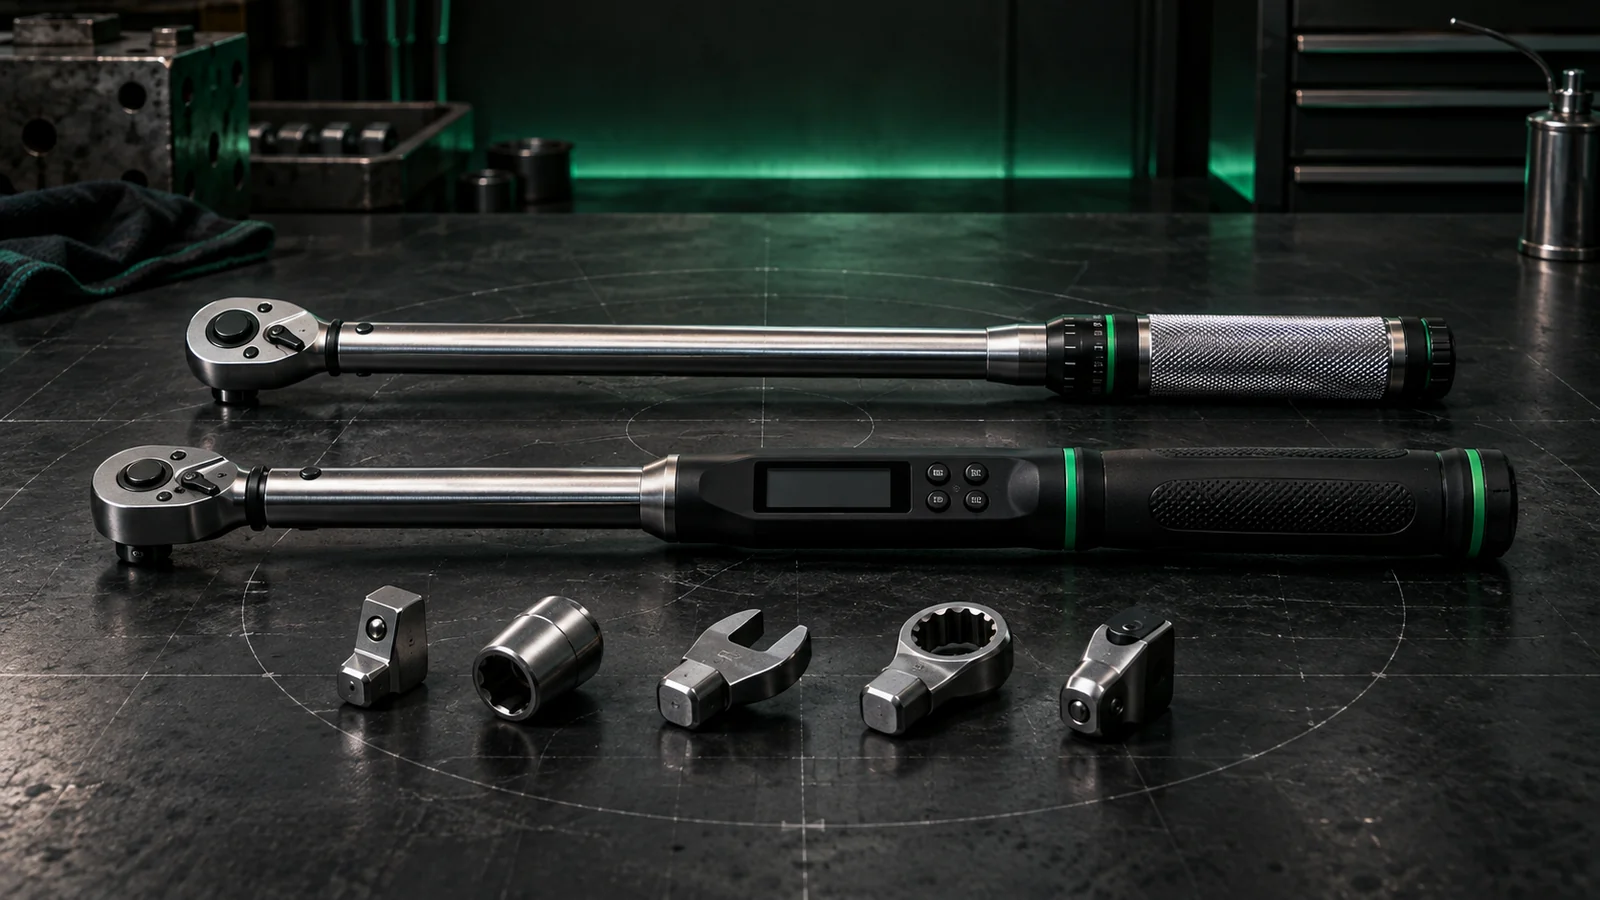
ประแจปอนด์ที่ “ขันได้ถึงค่าเป้าหมาย” ยังไม่จำเป็นต้องเป็นรุ่นที่เหมาะที่สุด งานจริงต้องพิจารณาพร้อมกันทั้งช่วงแรงบิด พื้นที่เข้าถึง วิธีรับรู้เมื่อถึงค่า และหลักฐานที่ต้องเก็บหลังจบงาน
1. เริ่มจากข้อกำหนดของจุดขัน ไม่ใช่ชื่อรุ่น
ก่อนเปิดตารางสินค้า ให้เขียน Requirement ของงานเป็นภาษาที่ตรวจสอบได้: ค่าแรงบิดเป้าหมายและค่าคลาดเคลื่อนที่ยอมรับได้ ขนาดและชนิดของ Fastener พื้นที่รอบจุดขัน จำนวนจุดต่อกะ สภาพแวดล้อม และต้องมีข้อมูลย้อนกลับหรือไม่ หากคำตอบยังเป็นเพียง “ใช้ขันน็อตในโรงงาน” การเลือกรุ่นจะกลายเป็นการเดา
สเปกที่ควรเตรียมอย่างน้อยคือ ค่าต่ำสุด–สูงสุดที่ใช้งานจริง หน่วยแรงบิด ขนาด Drive หรือรูปแบบหัว และลักษณะงาน หากมี Drawing, Work Instruction หรือ Torque Specification ควรยึดเอกสารนั้นเป็นแหล่งอ้างอิงหลัก
2. ตรวจช่วงแรงบิด Drive และหัวให้เป็นระบบ
ช่วงแรงบิด
ช่วงแรงบิดต้องครอบคลุมทุกค่า Setpoint ที่ใช้จริง รวมถึงงานที่อาจเพิ่มในอนาคตอันใกล้ แต่การซื้อเครื่องมือช่วงกว้างมากเพียงตัวเดียวไม่ใช่คำตอบเสมอไป เพราะความเหมาะสมขึ้นกับข้อกำหนดความแม่นยำ การจับถือ และความละเอียดของการตั้งค่าในช่วงที่ใช้บ่อย
Drive / Interface
Drive 1/4″, 3/8″, 1/2″ หรือขนาดอื่นต้องสัมพันธ์กับ Socket และแรงบิดของงาน อย่าเลือก Drive จากความคุ้นเคยอย่างเดียว การใช้ Adapter หลายชั้นเพิ่มระยะหลวมและโอกาสเกิด Side Load ส่วนหัวแบบเปลี่ยนได้ต้องตรวจขนาด Interface และเงื่อนไขความยาวอ้างอิงของเครื่องมือด้วย
รูปแบบหัวและพื้นที่เข้าถึง
Ratchet เหมาะกับงานทั่วไปที่ต้องหมุนกลับได้, Open-end ใช้เมื่อสวมจากด้านบนไม่ได้, Ring head ช่วยโอบรอบ Fastener มากขึ้น, Adjustable head เหมาะกับงานที่มีหลายขนาดแต่ต้องควบคุมวิธีจับให้สม่ำเสมอ การต่อหัวหรือ Extension ที่เปลี่ยนระยะเชิงเรขาคณิตอาจทำให้แรงบิดที่จุดขันต่างจากค่าที่เครื่องมือแสดง จึงต้องทำตามคู่มือหรือคำนวณตามวิธีที่ผู้ผลิตกำหนด
| คำถาม | ข้อมูลที่ต้องรู้ | ผลต่อการเลือก |
|---|---|---|
| ต้องขันกี่ N·m? | ค่าต่ำสุด–สูงสุดและค่าที่ใช้บ่อย | กำหนดช่วงแรงบิดของรุ่น |
| เข้าหาน็อตอย่างไร? | ด้านบน ด้านข้าง มีสิ่งกีดขวางหรือไม่ | Ratchet, Open-end, Ring, Adjustable |
| ใช้อะไรต่อกับหัว? | Socket, Adapter, Extension และขนาด Drive | Interface และผลจากระยะต่อ |
| ต้องเก็บผลหรือไม่? | ผู้ปฏิบัติงาน งาน จุดขัน เวลา และ Pass/Fail | Mechanical, Digital หรือ Connected |
3. เลือกระดับ Feedback และข้อมูล
Mechanical click เหมาะกับงานที่ต้องการ Set ค่าและรับสัญญาณเมื่อถึงแรงบิดโดยไม่ต้องใช้แบตเตอรี่ Dial เหมาะกับการอ่านค่าที่เกิดขึ้นต่อเนื่องและงานตรวจสอบบางประเภท Digital เพิ่มการแสดงผล ตัวเลือกหน่วย และรูปแบบแจ้งเตือนตามสเปกรุ่น ส่วน Connected torque มีเหตุผลเมื่อกระบวนการต้องบันทึกหรือผูกผลกับงาน—not เพียงเพราะต้องการเครื่องมือที่ดูทันสมัย
| ระบบ | เหมาะเมื่อ | ซีรีส์ที่ควรเริ่มดู |
|---|---|---|
| Mechanical / Click | งานขันซ้ำ ตั้งค่าเข้าใจง่าย ไม่ต้องเก็บผลรายจุด | CM, GM, GSM, GMH |
| Dial / Indicating | ต้องมองเห็นค่าเปลี่ยนแปลงหรือใช้ตรวจสอบแรงบิด | DSM |
| Electronic | ต้องการจออ่านค่า หลายหน่วย หรือ Feedback เพิ่มเติมตามรุ่น | EJM, EEM |
| Connected | ต้องบันทึก ตรวจย้อนหลัง หรือเชื่อม Workflow | WEM, WEMH |
| Interchangeable / Special access | พื้นที่เข้าถึงหรือหัวมาตรฐานไม่ตอบโจทย์ | GMH, HB, OH, DH, QH |
| High torque | แรงบิดสูงเกินกว่าจะทำงานอย่างเหมาะสมด้วยประแจทั่วไป | M Series / M25 |
4. ทำ Shortlist แล้วตรวจรุ่นย่อย
เมื่อเลือกประเภทเครื่องมือได้แล้ว ให้เทียบ SKU ทีละบรรทัด: Torque Range, Drive / Interface, Length, Accuracy ตามทิศทาง CW/CCW, หน่วยที่รองรับ, โหมดการวัด, แหล่งจ่ายไฟ และอุปกรณ์ที่รวมมา รุ่นในซีรีส์เดียวกันอาจต่างกันมากกว่าขนาดหัวหรือค่าสูงสุด
- ยืนยันค่าแรงบิดและหน่วยจากเอกสารต้นทาง
- ตรวจว่าช่วงใช้งานจริงอยู่ในช่วงที่รุ่นรองรับ
- ทดลองเส้นทางเข้าถึง Fastener และพื้นที่เหวี่ยงด้าม
- ตรวจ Socket, Drive, Head และ Adapter ที่จะใช้ร่วมกัน
- กำหนดว่าต้องอ่านค่า บันทึก หรือเชื่อมข้อมูลระดับใด
- ตรวจเงื่อนไข Calibration และคู่มือของ SKU ก่อนอนุมัติซื้อ
แหล่งอ้างอิงและอ่านต่อ
ใช้สำหรับหลักการจำแนกเครื่องมือและการเลือกตามข้อกำหนด ไม่แทนคู่มือของรุ่นที่ใช้งาน