ไม่มีเทคโนโลยีใด “ดีที่สุด” ในทุกงาน เครื่องมือที่เหมาะคือเครื่องมือที่ผู้ใช้เข้าใจ ให้ Feedback พอต่อความเสี่ยง และสร้างหลักฐานในระดับที่ระบบคุณภาพต้องการโดยไม่เพิ่มความซับซ้อนเกินจำเป็น
1. แยกก่อนว่าเครื่องมือบอกค่าแบบใด
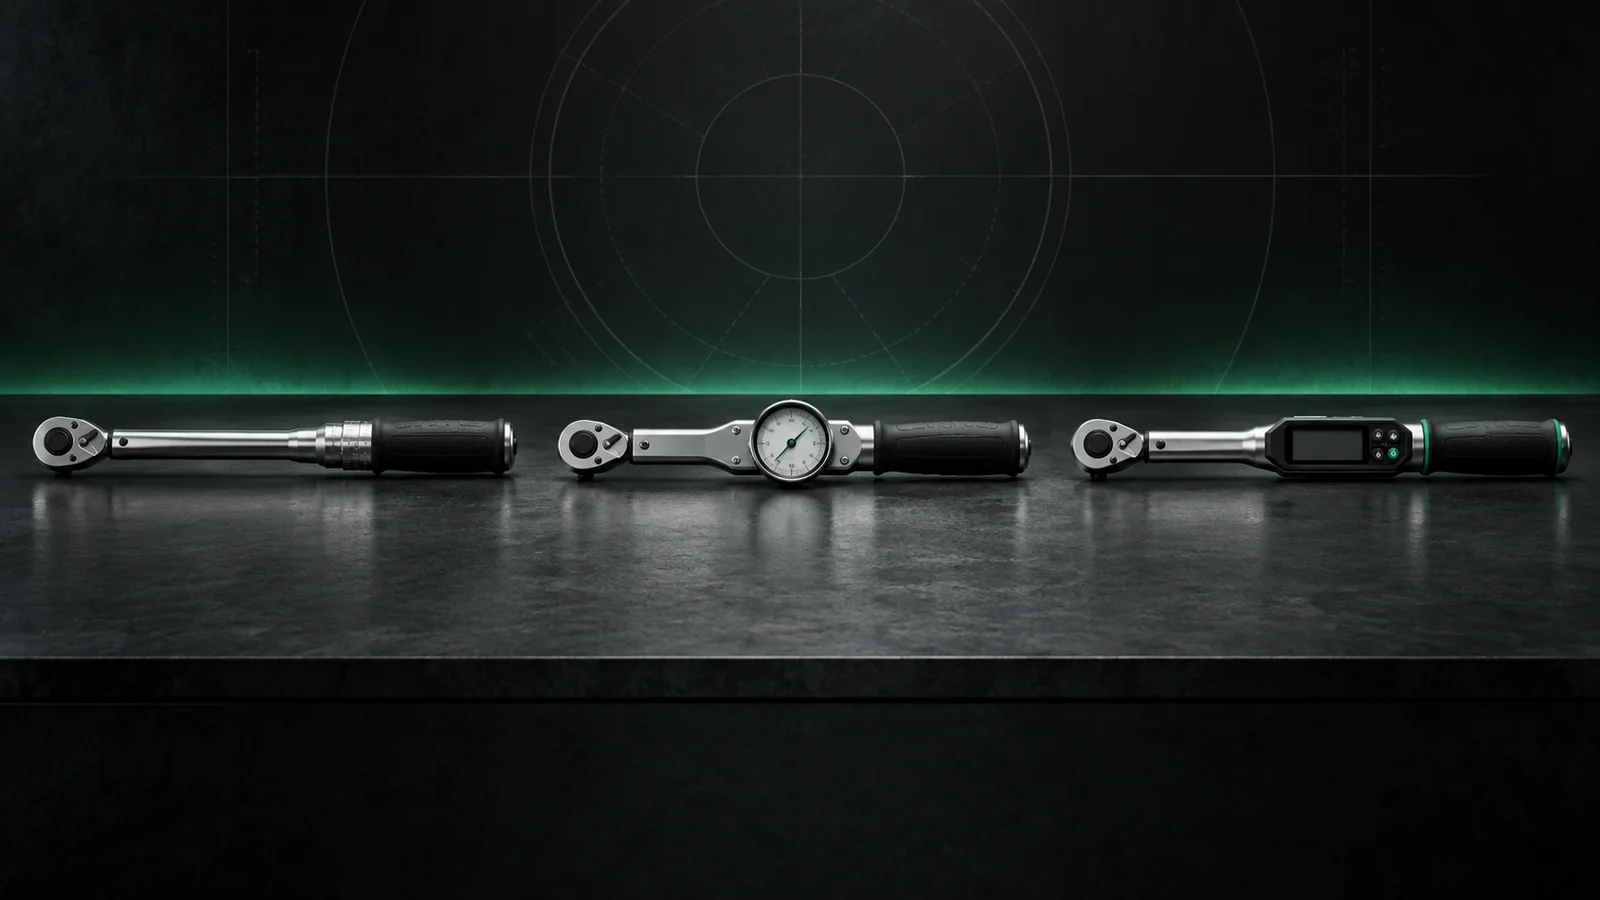
ISO 6789-1 แบ่ง Hand Torque Tools เป็นสองกลุ่มใหญ่: Type I — Indicating แสดงค่าแรงบิดที่เกิดขึ้น และ Type II — Setting ตั้งค่าไว้ก่อนแล้วส่งสัญญาณเมื่อถึงค่าเป้าหมาย ในตลาดยังมีการเรียกตามกลไกหรือหน้าตา เช่น Click, Dial, Digital ซึ่งต้องดู Datasheet ของรุ่นประกอบ ไม่ควรเหมารวมว่าชื่อทางการตลาดคือประเภทตามมาตรฐานเสมอ
| ประเภทใช้งาน | ผู้ใช้รับรู้ผลอย่างไร | จุดเด่น | สิ่งที่ต้องจัดการ |
|---|---|---|---|
| Mechanical Click | เสียง/สัมผัสเมื่อถึงค่าที่ตั้ง | ตรงไปตรงมา ไม่ใช้แบตเตอรี่ | ตั้งสเกลให้ถูก หยุดออกแรงเมื่อส่งสัญญาณ |
| Dial / Indicating | อ่านค่าจากเข็มหรือหน้าปัด | เห็นค่าเปลี่ยนต่อเนื่อง เหมาะกับงานตรวจบางแบบ | มุมมองผู้ใช้ การอ่าน Parallax และการรีเซ็ตตามรุ่น |
| Digital | จอ ตัวเลข เสียง ไฟ หรือสั่นตามรุ่น | เลือกหน่วย/โหมดได้ง่ายขึ้นและอ่านค่าชัด | แบตเตอรี่ เมนู การตั้งค่า และการอบรม |
| Connected | Feedback ที่เครื่องมือพร้อมส่งผลเข้าระบบ | ผูกผลกับงานและตรวจย้อนหลังได้เมื่อออกแบบระบบครบ | Master data, User, Network, Permission และแผนสำรอง |
2. เปรียบเทียบจากโจทย์ ไม่ใช่จากความทันสมัย
งานประกอบซ้ำที่ไม่ต้องเก็บผลรายจุด
Mechanical click อาจเป็นคำตอบที่มีประสิทธิภาพกว่า เพราะ Workflow สั้น อบรมง่าย และไม่มีการจัดการข้อมูลที่ไม่จำเป็น แต่ต้องควบคุมการตั้งค่า วิธีจับ และรอบตรวจสอบให้ดี
งานตรวจหรืออ่านค่าที่เกิดขึ้นจริง
Dial หรือ Digital แบบ Indicating ช่วยให้เห็นค่าระหว่างการออกแรงและค่า Peak ตามฟังก์ชันของรุ่น เหมาะเมื่อคำถามคือ “เกิดแรงบิดเท่าไร” มากกว่า “ถึงค่าที่ตั้งหรือยัง”
งานที่ต้องการหลักฐานรายจุด
Digital ที่บันทึกได้หรือ Connected torque มีเหตุผลเมื่อผลต้องผูกกับ Serial, Job, Operator หรือ Joint แต่หากองค์กรยังไม่มี Data ownership และ Workflow ที่ชัด ระบบจะสร้างไฟล์จำนวนมากโดยไม่เพิ่มการควบคุมจริง
3. แผนที่ซีรีส์ NovaTork
| โจทย์หลัก | ซีรีส์เริ่มต้น | เหตุผลที่ควรพิจารณา |
|---|---|---|
| Mechanical มาตรฐาน ด้ามยาง | CM | งานขันทั่วไปที่ต้องการการจับกระชับ |
| Mechanical ด้ามอะลูมิเนียม | GM | โครงสร้างด้ามโลหะและหลายช่วงแรงบิด |
| Mechanical ด้ามสั้น | GSM | พื้นที่ทำงานจำกัด |
| หน้าปัดแสดงค่า | DSM | อ่านการเปลี่ยนแปลงแรงบิดต่อเนื่อง |
| Digital | EJM / EEM | จอและ Feedback ตามสเปกรุ่น |
| Connected / Wi‑Fi | WEM / WEMH | บันทึกและเชื่อมข้อมูลตามการตั้งค่าระบบ |
| หัวเปลี่ยนได้ / เข้าถึงเฉพาะ | GMH / HB | เลือก Interface หรือรูปแบบหัวตามพื้นที่ |
4. Checklist ก่อนเลือกระบบ
- ผู้ใช้ต้อง “ตั้งแล้วขัน” หรือ “อ่านค่าที่เกิดขึ้น”
- ต้องเก็บผลระดับ Lot, ชิ้นงาน หรือจุดขัน
- หน้างานอนุญาตให้ใช้แบตเตอรี่และมีระบบชาร์จหรือไม่
- สภาพแสง เสียง ถุงมือ และท่าทางทำให้รับ Feedback แบบใดได้ดีที่สุด
- มีผู้รับผิดชอบ Master data, User access และผลที่ผิดปกติหรือไม่
- ค่าใช้จ่ายตลอดอายุใช้งานรวม Calibration, Battery, Training และ Downtime แล้วหรือยัง